
Описание
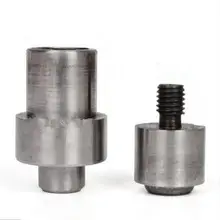
Маркировочный инструмент для пластиковых труб
I. Краткое описание:
Коэффициент продольной усадки является важным индексом производительности изделий из пластиковых труб. Он отражает стабильность пластиковых трубных продуктов под воздействием тепла и изменения пластика по продольному направлении. Его определение имеет большое значение для повышения прочности температуры, солнечного света и других источников тепла в процессе использования, а также улучшения срока службы продукта. Но в связи с разнообразием метода определения частоты продольной усадки, мы часто обнаруживаем в результате неправильной работы, или не обращаем внимания на предметы первой необходимости, которые влияют на точность теста.
Два, область применения:
В соответствии сGBT 6671-2001Термопластичных трубОпределение "продольного повторного испытания пластиковых труб на вертикальное вычитание.
Три, технические параметры:
1Толщина лезвия:2 мм
2Наклона лопастей:100 мм.0,1 мм
3Вес нетто:9 кг
4Вес брутто:11,25 кг
Три, использование методов:
1Осторожно поднимите ролик и поместите стандартный образец, который нужно нарисовать с двумя роликами100 мм.0,1), Конец перегородки, затем положите ролик и аккуратно нажмите два колеса в центре.
2Материал можно нарисовать на поверхности образца, медленно поворачивая образец трубки и вращая в течение недели100 ммДве замкнутые линии. Если линия неглубокая, нечеткая, повторите в течение недели.
3(23.2) Расстояние между линиями измеряется при температурах ЦельсияL0Точность0,25 мм.
4Отрегулируйте температуру духовки к добавлениюАЗаданное значение вЗащитный чехол для мобильного телефона. (ПриложениеАВидеть стандартные"GBT 6671-2001Термопластичных трубОпределение "продольной версии)
5Поместите образец в духовку, чтобы образец не трогал дно и стену духовки. Если образец подвешивается, точка подвески должна быть на самом дальнем конце знака. Если образец размещен на плоской подошве, следует поместить на слой талькума порошка на тарелку, образец должен быть помещен вниз выпуклая поверхность.
6Поместите образец в духовку и сохраните приложениеАУказанное время рассчитывается от температуры печи до указанной температуры.
7Выньте образец из печи и поместите его на ровную поверхность до полного охлаждения23.2При температуре максимальное или Минимальное расстояние между линиями измеряется по всей поверхности образцаLi ion аккумуляторС точностью до0,25 мм.
Примечание: четыре части, вырезанные в каждой трубке, должны быть сделаны в качестве образцаLi ion аккумуляторИ Срез должен избежать воздействия режущей кромки при измерении.
Четыре. Тесты в результате обработки:
(Примечание: каждая часть образца продольная версияRLiВ процентах
= RLiDeltaL/L0*100
Тип: DeltaL =.L0-Li ion аккумулятор.
L0-Расстояние между двумя маркировочными линиями образца перед отправкой в духовку:Мм).
Li ion аккумулятор(Два) расстояние линии (единица измерения) измеряется вдоль шины после тестирования:Мм).
ВыборLi ion аккумуляторDeltaLМаксимальное значение.
Рассчитать три образцаRLiСреднее арифметическое значение, в результате продольной усадки трубыRL.
Пять, вопросы, требующие внимания
Образец полностью охлажден (23.2При измерении максимального или минимального расстояния между линиями измерения должны повторяться несколько раз при температуреLi ion аккумуляторЗначение, которое изменяет максимум относительно исходного шага, а затем рассчитывает.

Характеристики
- Материалы для самостоятельного изготовления
- Электрический
- Process customization
- yes
- Model
- Marking instrument for plastic pipe
- measuring range
- Blade thickness: 2mm
- purpose
- Pipe vertical retraction test
Сопутствующие товары